|
|
商品の詳細:
|
| 平均重合程度: | 1200-1400 | 標準B粘度: | 2.0~4.0Pa.s |
|---|---|---|---|
| 残留VCM: | ≤10μg/g | スクレーパーの細かさ: | ≤40μm |
| 熱白色度: | 160℃、10分間で95%以上 | 揮発問題: | ≤0.38% |
| ハイライト: | 1200-1400 ポリメリゼーション度 PVC ペスト 樹脂,2.0~4.0Pa.s B型粘度PVC樹脂パウダー,≤10 μg/g 残留 VCM CPM-31 PVC 樹脂 |
||
CPM-31 PVCペースト樹脂 - 技術製品レポート
1. エグゼクティブサマリー
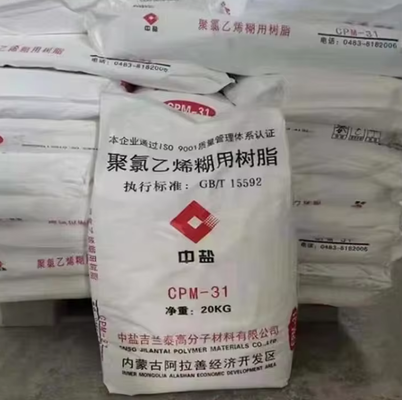
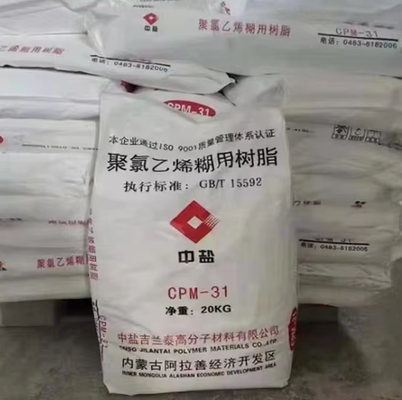
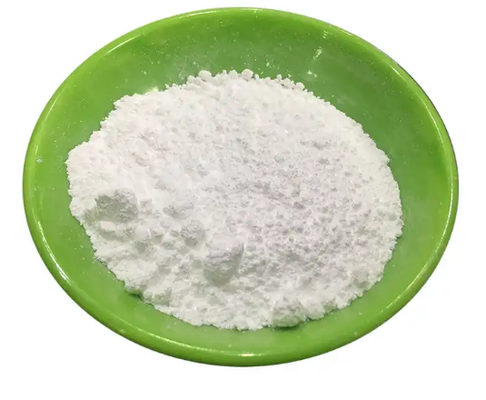
CPM-31は、供給された技術データシートにおいて、白色粉末として供給され、国家標準GB/T 155592-2008を参照するPVCペースト樹脂グレードとして特定されています。
供給元は、平均重合度1200-1400、標準B型粘度2.0-4.0 Pa.sを指定しています。追加の品質管理には、不純物粒子、水分を含む揮発性物質、ふるい残渣、残留塩化ビニルモノマー(VCM)、スクレーパーフィンネス、中国語でバルク密度と表示されたソース行、および熱白度が含まれます。
本レポートは、ソースデータを維持しつつ、顧客向けの技術フォーマットに拡張したものです。応用および加工に関するコメントは、1ページのTDSには詳細な配合レシピ、ゲル化/融解データ、機械的特性、包装、有効期限、または特定の最終用途の推奨事項が記載されていないため、評価ガイダンスとして明確に扱われています。
2. 製品概要
|
項目 |
情報 |
|
製品/グレード |
PVCペースト樹脂 (CPM-31) |
|
外観 |
白色粉末 |
|
国家標準 |
GB/T 155592-2008 |
|
平均重合度 |
1200-1400 |
|
標準B型粘度 |
2.0-4.0 Pa.s |
|
残留VCM |
≦10 μg/g |
|
スクレーパーフィンネス |
≦40 μm |
|
熱白度 |
160℃で10分間、≧95% |
3. 技術データ
|
パラメータ |
要求事項 |
技術的解釈 |
|
平均重合度 |
1200-1400 |
ポリマー鎖長と加工挙動に関連する主要な樹脂特性パラメータ。 |
|
標準B粘度(B型) |
2.0-4.0 Pa.s |
グレード品質管理のための供給元定義の粘度範囲。 |
|
不純物粒子数 |
≦20 個 |
目に見える汚染物質や粗い異物を管理します。 |
|
揮発性物質(水分を含む) |
≦0.38% |
水分と揮発性成分を管理します。 |
|
ふるい残渣 - 250 μmメッシュ |
0% |
指定された粗いふるいサイズでの残渣は許可されません。 |
|
ふるい残渣 - 63 μmメッシュ |
≦0.1% |
より細かいふるいサイズでの粗い/凝集した材料を管理します。 |
|
残留VCM |
≦10 μg/g |
供給元定義の残留塩化ビニルモノマー制限値。 |
|
スクレーパーフィンネス |
≦40 μm |
フィンネス/粗粒子品質インジケーター。 |
|
行7 - 中国語ラベル:バルク密度 |
0.2-0.4 g/ml |
供給元には一貫性のないバイリンガル表記が含まれています。数値範囲は、代替プロパティを考案せずに保持されています。 |
|
白度(160℃、10分間) |
≧95% |
指定された加熱条件後の熱白度インジケーター。 |
4. ソースデータ明確化
ソーステーブルの7行目には、バイリンガルの不一致があります。中国語のラベルは「バルク密度、g/ml」と読めるのに対し、英語のテキストは「アルコール抽出物質量分率/% ≦」と読めます。記載されている値は0.2-0.4です。ソース自体に不一致があるため、本レポートでは中国語/単位の解釈を意図されたパラメータとして保持し、不一致を明示的にフラグ付けします。契約上の使用前に供給元への確認を推奨します。
5. 技術的性能解釈
重合度:1200-1400の範囲は、グレード識別の中心的なパラメータです。実際のプラスチゾル加工および最終製品の特性は、可塑剤の種類、添加剤パッケージ、混合履歴、および熱加工にも依存します。
B型粘度:記載されている2.0-4.0 Pa.sの範囲は、品質管理の参照値を提供します。1ページのTDSには、完全な試験配合、スピンドル、速度、コンディショニング時間または温度が記載されていないため、他の供給元との直接比較には、調和された試験条件を使用する必要があります。
清浄度と粒子管理:不純物制限値と2つのふるい残渣制限値は、特に外観に敏感な加工における汚染と粗粒子/凝集体の管理に役立つ指標を提供します。
揮発性物質:≦0.38%の値は、水分およびその他の揮発性物質を管理します。安定した揮発性物質含有量は、より一貫した保管および下流のペースト準備に貢献する可能性があります。
残留VCM:ソースは残留VCMを≦10 μg/gに制限しています。最終製品のコンプライアンスは、意図された市場および用途の特定の規制要件に対して評価されるべきです。
スクレーパーフィンネス:≦40 μmの要求事項は、粗粒子または凝集体に関連する別の品質指標を提供します。詳細な試験方法は記載されていません。
熱白度:160℃で10分後の白度≧95%は、定義された熱色参照値を提供します。これは、完全な熱安定性または長期的な経年劣化仕様として扱われるべきではありません。
6. 潜在的な応用関連性
ソースはCPM-31をPVCペースト樹脂として特定していますが、特定の用途はリストされていません。したがって、以下の表は、ペーストPVC樹脂の一般的な評価コンテキストを示しており、供給元認定の用途リストではありません。
|
評価コンテキスト |
関連ソースパラメータ |
推奨される検証 |
|
プラスチゾル配合 |
重合度; B型粘度 |
顧客の可塑剤/添加剤システムでの初期および経年粘度を測定する。 |
|
コーティングおよびスプレッド |
粘度; フィンネス; 不純物数 |
コーティングの均一性、脱気、ゲル化/融解、表面仕上げを評価する。 |
|
ディップおよび成形プロセス |
ペーストのレオロジー; 粒子の清浄度 |
実際の装置での流れ、ゲル化、融解、離型を検証する。 |
|
発泡PVCシステム |
粘度と樹脂の一貫性 |
発泡剤、安定剤、充填剤、プロセスプロファイルとの適合性を確認する。 |
|
外観に敏感なPVC |
白度; 不純物数; ふるい残渣 |
最終配合での色、表面欠陥、熱外観を評価する。 |
7. 配合と加工の考慮事項
顧客の実際の可塑剤、安定剤、充填剤、顔料、および添加剤パッケージを使用してプラスチゾル粘度を確立する。
混合直後および定義された経年後の粘度を評価する。ペースト樹脂のレオロジーは時間とともに変化する可能性があるため。
再現可能なペースト挙動を得て、閉じ込められた空気を最小限に抑えるために、混合順序、せん断、および脱気を最適化する。
ゲル化および融解条件を実験的に決定する。ソースにはゲル化温度、融解時間、またはレオロジー曲線が記載されていない。
外観に敏感な製品については、不純物、ふるい残渣、フィンネスのチェックと最終表面検査を組み合わせる。
ソースの160℃/10分間の白度条件に加えて、顧客の実際のオーブン/プロセスプロファイルでの熱色を評価する。
8. 品質管理と受け入れ検査
|
検査項目 |
ソース要求事項 |
推奨されるQC用途 |
|
外観 |
白色粉末 |
目視によるロット検査。 |
|
平均重合度 |
1200-1400 |
供給元のCOAに対してグレードの一貫性を確認する。 |
|
B型粘度 |
2.0-4.0 Pa.s |
ロット間の樹脂の一貫性を監視する。 |
|
不純物粒子 |
≦20 個 |
清浄度/汚染管理。 |
|
揮発性物質 |
≦0.38% |
水分と揮発性物質の管理。 |
|
250 μmふるい残渣 |
0% |
粗粒子管理。 |
|
63 μmふるい残渣 |
≦0.1% |
凝集体/微細ふるい残渣管理。 |
|
残留VCM |
≦10 μg/g |
残留モノマー管理。 |
|
スクレーパーフィンネス |
≦40 μm |
フィンネス品質管理。 |
|
熱白度 |
≧95% |
160℃で10分間の色保持チェック。 |
9. 商取引および技術評価の要約
|
次元 |
供給されたTDSに基づく評価 |
|
製品 |
CPM-31 PVCペースト樹脂 |
|
標準 |
GB/T 155592-2008 |
|
物理的形態 |
白色粉末 |
|
重合度 |
1200-1400 |
|
粘度参照 |
標準B型粘度 2.0-4.0 Pa.s |
|
清浄度 |
不純物粒子 ≦20; 管理されたふるい残渣 |
|
残留モノマー |
VCM ≦10 μg/g |
|
フィンネス |
スクレーパーフィンネス ≦40 μm |
|
熱色インジケーター |
160℃で10分間、白度 ≧95% |
|
主な制限事項 |
ソースに詳細な用途、加工、機械的特性、包装、または有効期限のデータなし |
10. 保管、取り扱い、安全
供給されたTDSには、包装、有効期限、保管、または詳細な安全指示は記載されていません。ユーザーは、材料を購入または取り扱う前に、最新の供給元の安全データシートおよび商業用保管/包装文書を入手する必要があります。
一般的な粉末樹脂の取り扱い慣行として、清潔で乾燥した保管を維持し、包装を閉じたままにし、汚染や不必要な粉塵の発生を避け、ロットのトレーサビリティを維持してください。これらの点は、ソースに記載されたCPM-31の要件というよりは、一般的な技術ガイダンスです。
11. 供給データの制限事項
ソースは1ページのバイリンガル技術テーブルです。すべてのパラメータの完全な試験方法、プラスチゾル配合の詳細、粘度経年曲線、粒子径分布、可塑剤吸収、ゲル化/融解挙動、熱安定時間、機械的特性、包装、有効期限、または詳細な用途の推奨事項は記載されていません。
本レポートには、裏付けのない数値は追加されていません。最終的な商業的適格性評価には、最新の供給元TDS、COA、SDS、および用途固有の技術文書を使用し、特に7行目の不一致のあるバイリンガル表記の明確化に注意を払う必要があります。
12. 結論
CPM-31は、供給されたTDSにおいて、GB/T 155592-2008を参照する白色粉末PVCペースト樹脂として提示されています。文書化されたグレード管理には、平均重合度1200-1400、B型粘度2.0-4.0 Pa.s、不純物粒子≦20、揮発性物質≦0.38%、250 μmふるい残渣0%、63 μmふるい残渣≦0.1%、残留VCM≦10 μg/g、スクレーパーフィンネス≦40 μm、および160℃で10分間、熱白度≧95%が含まれます。
顧客の承認を得るためには、材料を実際のプラスチゾル配合および加工ルートで評価する必要があります。主要な試験項目には、初期および経年粘度、分散性、脱気、ゲル化/融解、表面外観、熱色安定性、および最終製品の性能が含まれるべきです。
供給された技術データは、グレード比較および受け入れ検査の有用な出発点を提供しますが、最終的な商業的適格性評価には、用途試験および最新の供給元文書が引き続き必要です。
注記:
詳細なマニュアルを入手するには、お気軽にお問い合わせください。
青島博天化工有限公司は、2003年に設立された青島泰達国際貿易有限公司に属しています。18年間の技術的および科学的革新と生産ライン管理を経て、私たちは二酸化チタン製品、PVCペースト樹脂製品の生産および国際販売会社のリーディングカンパニーとなりました。
主な製品には、塩化物プロセスおよび硫酸塩プロセス二酸化チタン、オキシ塩化チタン、四塩化チタン、高チタン鉱石、PVCペースト樹脂、苛性ソーダなど、十数種類の高精度化学製品が含まれます。専門的で緊密で若い技術R&Dチームにより、製品は高い精度と純度の科学的証拠と品質保証を備えています。
中国では12年が一つのサイクルであると主張しています。博天と泰達は過去12年間の科学技術開発において、常に人類に利益をもたらす科学という理想を貫き、崇高な科学的態度で主要製品の革新と研究開発を行ってきました。博天は過去12年間の市場開発において、市場の需要を遵守し、業界の最前線で働く姿勢で市場の需要トレンドを厳密に把握し、多様な国際市場の開発にコミットしてきました。才能は誠実さが豊かな幸福であり、信用は自然に高まることを固く信じており、業界のリーダーとなっています。
今後数年間、博天と泰達は着実に前進し続けます。国内の大手国有企業および東南アジア、北米、ヨーロッパ諸国とのビジネス関係を維持すると同時に、皆様の到着を心より歓迎し、楽しみにしています - 泰達の新しいパートナー。
科学を尊重し、人類に貢献し、協力と革新、持続可能なウィンウィン

コンタクトパーソン: Louis Liu
電話番号: 13675620692
ファックス: 86-532-89088579


 Japanese